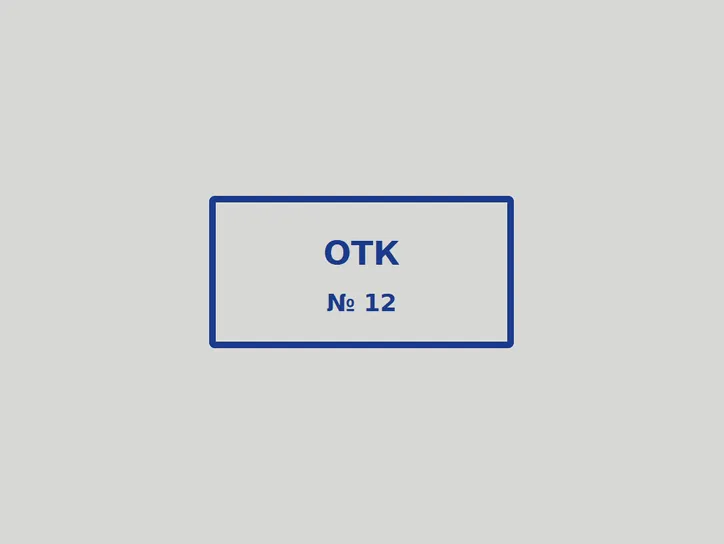
Где ставится штамп ОТК
Требования к оттиску меняются от поверхности к поверхности, и один макет не везде работает одинаково. На теле изделия или на его бирке оттиск должен быть компактным, чтобы не перекрыть заводскую маркировку и не спорить с ней за место. На упаковке из картона или плёнки решает равномерный прижим: мелкие детали смазываются на рыхлой поверхности, а рифление гофрокартона рвёт тонкие штрихи. В сопроводительном документе оттиск стоит рядом с подписью и датой, и здесь критична читаемость номера контролёра после копирования и сканирования.
При сплошном контроле штамп ставится на каждую единицу, при выборочном - на ярлык или упаковку партии, а результат выборки фиксируется в документе на партию целиком. От этого зависит нагрузка на клише: при сплошном контроле мелкосерийной электроники один штамп даёт тысячи оттисков в месяц, и ресурс материала становится практическим вопросом.
Оттиск редко ставится прямо по металлу или окрашенной поверхности: штемпельная краска на них не закрепляется и стирается при транспортировке. Рабочая практика - бирка, ярлык, самоклеящаяся этикетка или упаковка. Если отметка нужна именно на теле детали, применяется не штемпельный штамп, а клеймо ударного или гравировального типа.
Номер контролёра и учёт штампов
Разбор рекламации идёт в обратную сторону: оттиск на изделии, номер, реестр, контролёр, смена, партия. Без номера цепочка обрывается на первом шаге, и претензия по качеству превращается в разговор про участок в целом. По той же причине номер держат в макете, а не дописывают маркером рядом с оттиском: рукописная цифра затирается при транспортировке и не даёт однозначной привязки.
Нормативных требований к нумерации штампов ОТК на федеральном уровне нет: порядок устанавливает само предприятие положением об ОТК, стандартом организации или технологической инструкцией. Дальше описана практика, которая чаще всего попадает в такие документы, а не обязательное правило.
Номер не переиспользуют после увольнения или перевода контролёра. Изделия с его оттиском остаются в обороте весь гарантийный срок, и если тот же номер получит новый сотрудник, два разных человека станут неразличимы по оттиску. Свободный номер обычно берут следующим по реестру, а не освободившимся.
Штамп держат закреплённым персонально, а не в общем ящике участка, передачу между сменами имеет смысл фиксировать записью: иначе смысл нумерации теряется в первый же аврал. Когда на участке используется несколько статусов, под каждый заводят отдельный штамп: слово «брак», дописанное от руки поверх оттиска ОТК, читается неоднозначно и оспаривается в первом же разборе. Реестр штампов содержит персональные данные работников, поэтому его ведение подчиняется 152-ФЗ и главе 14 ТК РФ: хранение у ответственного лица, срок хранения по номенклатуре дел предприятия. Обычный состав полей такой:
- -номер штампа и его контрольный оттиск на бумаге, подшитый к реестру
- -ФИО и должность контролёра, за которым штамп закреплён
- -дата выдачи и дата возврата или изъятия
- -участок, линия или вид продукции, где штамп применяется
- -отметка об утере, порче и выводе номера из обращения
Цвет и размер под мелкие изделия
Синий обычно закрепляют за приёмкой, красный за браком. Это деловой обычай, а не норма: фактическое соответствие цветов статусам задаётся внутренним документом предприятия, и в отдельных отраслях оно другое. Менять сложившееся распределение на участке без причины не стоит, красный оттиск «принято» читается как брак. Когда статусов больше двух, третий обычно разводят зелёным или чёрным. Цвет на практике привязывается не к краске, а к комплекту: у каждого штампа своя подушка и свой флакон, потому что одна общая банка на участке рано или поздно даёт перепутанный оттиск.
Размер 28×14 мм - это габарит клише, а не поле под текст. Рамка забирает по 0.5 мм с каждой стороны, ещё 0.5-1 мм уходит на зазор между рамкой и знаками (без зазора краска замыкает просвет и оттиск залипает), так что под текст остаётся примерно 25×11 мм. В это поле помещаются две строки: «ОТК» и номер. Третья строка с датой или названием предприятия уводит высоту буквы ниже читаемой на картоне и на ткани, и расти здесь нужно по высоте, а не по длине: 47×18 или 58×22 мм дают запас по вертикали, а 40×15 мм добавляет к 28×14 всего миллиметр высоты и делает читаемость хуже, а не лучше.
Габарит стоит выбирать с оглядкой на оснастку. Готовые корпуса продаются под стандартный ряд клише 26×9, 38×14, 47×18 и 58×22 мм, и под 28×14 мм покупную оснастку найти сложно. Отсюда два пути: либо взять размер из стандартного ряда, если клише поедет в готовый корпус, либо выгрузить STL в варианте «С оснасткой» и напечатать ручку вместе с клише, тогда габарит свободный.
Минимальная толщина линии в конструкторе istamps - 0.6 мм, это порог фотополимера. Лазерная резина держит и более тонкие линии, но конкретный порог задаёт мастерская, и уточнять его лучше до отправки макета; на оттиске тонкая линия всё равно быстрее замыливается краской. Тонкие декоративные гарнитуры, волосяные засечки и контурные шрифты на размере 28×14 мм дают заплывший оттиск уже после первых сотен нажатий. Предпечатная проверка в конструкторе подсвечивает элементы тоньше порога до выгрузки, но носит рекомендательный характер: тестовую печать на конкретном принтере и смоле она не заменяет.
Как скачать макет штампа ОТК
Макет собирается в конструкторе и выгружается бесплатно: PNG без регистрации, PDF, SVG и STL после короткого входа. Водяных знаков нет ни в одном формате, геометрия выгружается в масштабе 1:1 в миллиметрах, поэтому 28×14 мм в файле - это ровно 28×14 мм на клише. Для растровых форматов выбирается DPI, для клише доступна зеркальная выгрузка.
STL печатается на SLA или MSLA при высоте слоя 0.05 мм. Для самостоятельной печати в конструкторе выбирается вариант «Только клише»: подложка 1.5 мм плюс рельеф 1.2 мм, деталь кладётся рельефом вверх, поддержки не нужны. Вариант «С оснасткой» высотой 22 мм печатается ручкой вниз, на контактную площадку купола. После печати идёт промывка в изопропиловом спирте 5-10 минут (дольше держать нельзя: спирт набухает полимер, по этой же причине спиртовая краска для готового клише запрещена) и УФ-постотверждение, иначе поверхность останется липкой, а рельеф забьётся краской.
FDM для ОТК не подходит: разрешение по Z около 0.1 мм против 0.025 мм у MSLA. Соплом 0.4 мм линия печатается шириной около 0.4 мм, а устойчивый элемент начинается от 0.8 мм, но дело даже не в ширине. Оттискная поверхность выходит слоистой и пористой, краска забивается между слоями, кромка знака рвётся, и номер контролёра на поле 25×11 мм превращается в пятно.
Фотополимерное клише работает только с краской на водной основе. Спиртовые и масляные составы вызывают набухание полимера: поверхность мутнеет, рельеф оплывает, оттиск теряет края за одну-две недели. Гарантия 6 месяцев распространяется только на клише, изготовленные istamps, и только при водной краске. На клише, напечатанное самостоятельно, гарантия не распространяется: istamps не является его изготовителем, а стойкость зависит от смолы, которую выбрал печатавший. Физическое ограничение при этом остаётся тем же, спирт и масло разрушают любой фотополимер независимо от того, кто печатал.
- -PNG 300 DPI с прозрачным фоном: вставить в электронный документ, отправить на согласование, приложить к письму. Изображение оттиска - элемент оформления: документ оно не заверяет и подпись контролёра не заменяет, во внешние документы, удостоверяющие права или факты, вставлять его нельзя.
- -SVG с текстом в контурах: отдать в мастерскую на фотополимер или на лазер. Шрифт вшит в кривые, поэтому макет не «уплывёт» на чужом компьютере без штемпельных гарнитур.
- -PDF: согласование внутри предприятия и вывод плёночного негатива (знаки прозрачные, фон запечатан) для засветки фотополимера.
- -STL: 3D-печать клише. Геометрия замкнутая, размеры в миллиметрах.